苏州精密金属加工行业动态:承方金属科技解析航空航天零部件工艺趋势
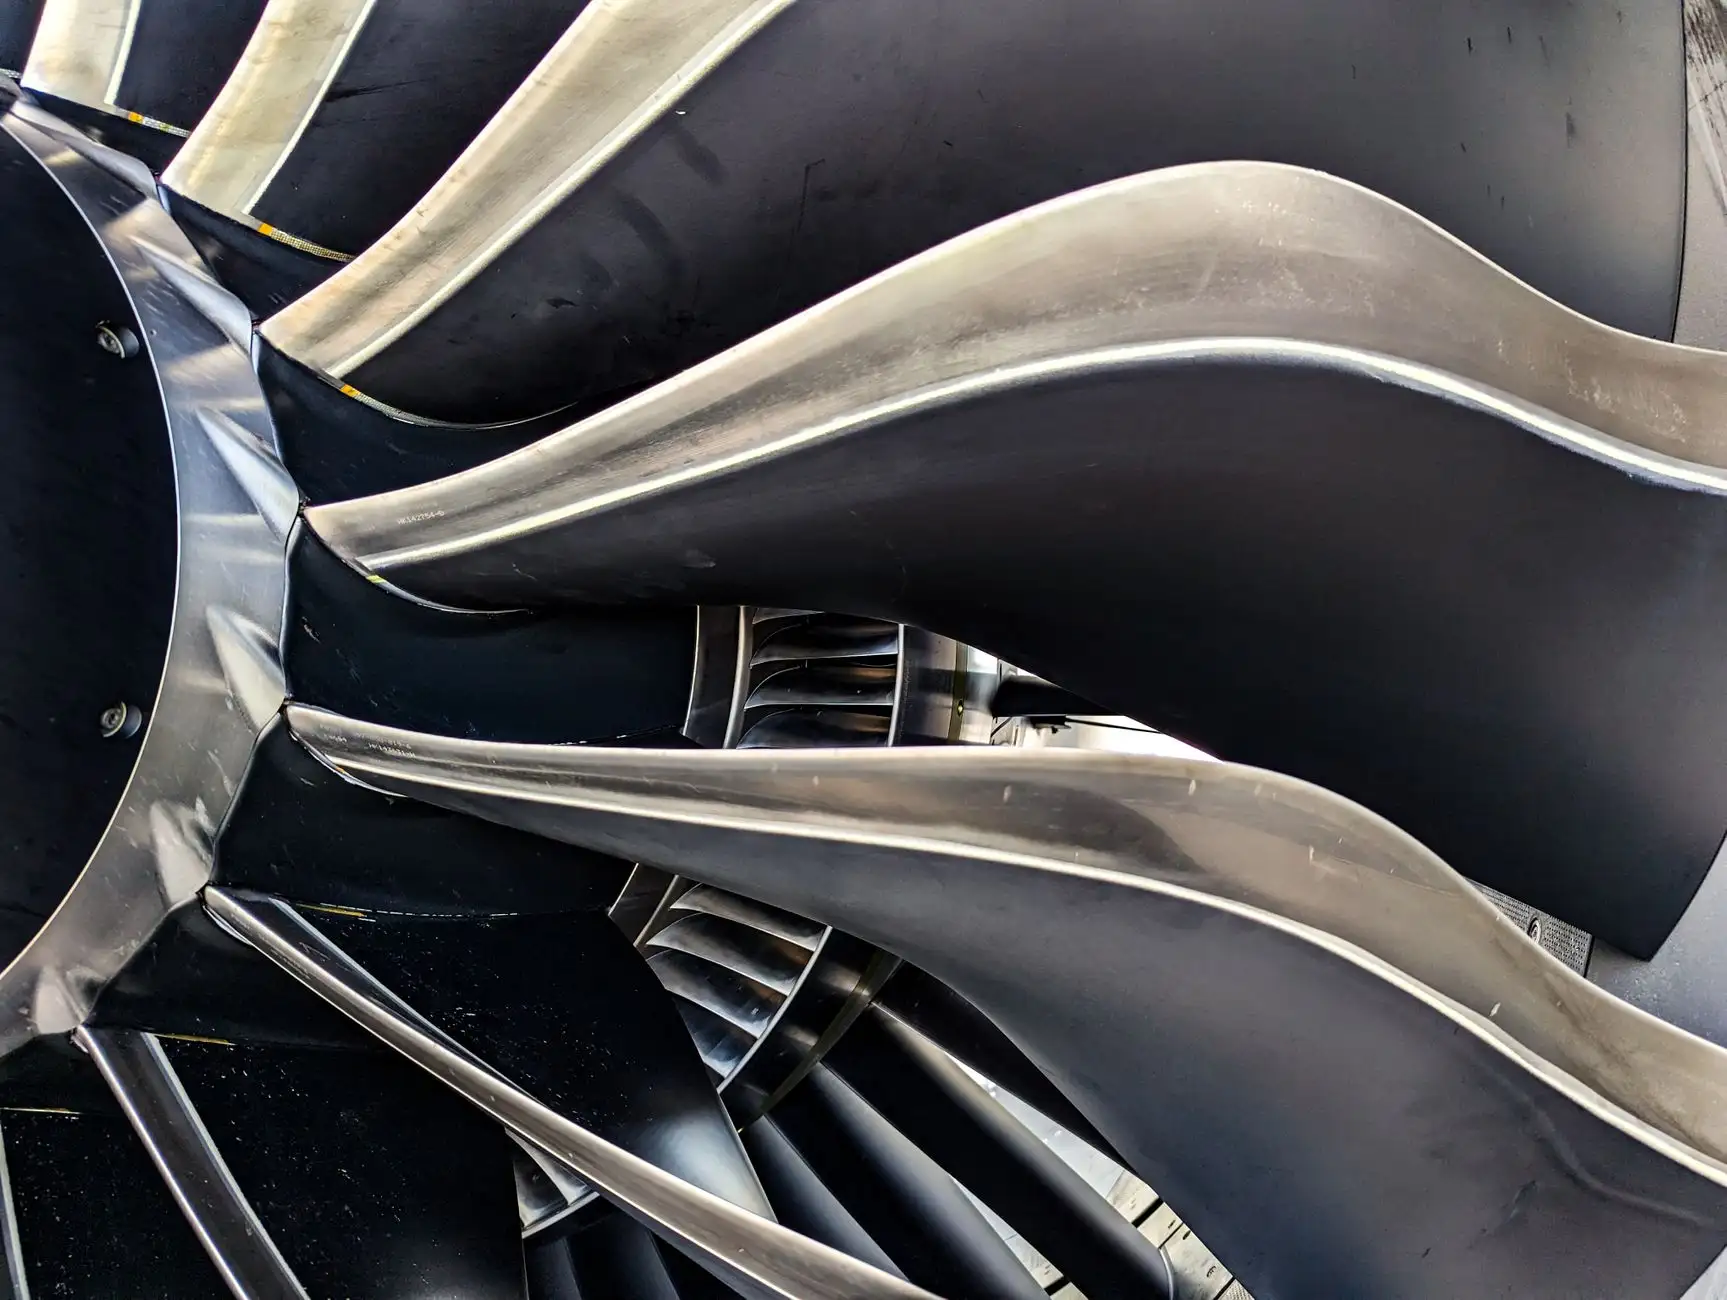
航空发动机叶片的叶根圆角处,0.8mm的过渡区一旦出现微裂纹,整个零件的疲劳寿命就会断崖式下跌。这类问题在苏州航空航天零部件供应链中并不罕见,也倒逼本地精密制造企业重新审视工艺路线。承方金属科技(苏州)有限公司在近两年的客户项目中,明显感受到主机厂对"零缺陷交付"的要求从口号变成了硬指标。
高温合金加工难在哪?
航空航天零部件大量使用GH4169、TC4等难加工材料。以GH4169为例,其切削加工硬化倾向强,刀具月牙洼磨损速率是普通不锈钢的3-5倍。更棘手的是,薄壁结构件在切削力作用下极易变形,壁厚0.5mm的燃烧室衬套,装夹力稍大就会导致圆度超差0.02mm以上。
苏州制造产业集群的优势在于,本地刀具、夹具、检测设备供应链相对完整,这让金属加工企业有条件做快速工艺迭代,而不是单打独斗。
五轴联动与自适应加工的实际落地
五轴联动加工中心已成为行业标配,但设备本身不解决全部问题。承方金属科技在加工某型发动机安装边时,采用了以下工艺组合:
- 粗加工阶段:采用高压冷却(70bar以上)配合变进给策略,将切削区温度控制在600℃以内,抑制加工硬化层深度
- 半精加工:引入在机测头,实时补偿毛坯余量波动,单边留量从传统的0.5mm压缩到0.2mm
- 精加工:使用直径6mm的整体硬质合金立铣刀,线速度控制在45m/min,每齿进给0.03mm,表面粗糙度稳定达到Ra0.8
这套方法的核心逻辑是:把误差消灭在工序内部,而不是留给后续钳工修配。这也正是金属科技与传统加工的分水岭。
过程能力指数比设备精度更重要
很多企业买得起高精度机床,但做不出高一致性产品。关键在于是否建立了基于Cpk的过程控制体系。航空航天客户通常要求关键尺寸Cpk≥1.67,这意味着批量加工中每一件都要落在公差带的中间区域,而不是"卡边"合格。
承方金属科技的做法是:对每个关键特征建立独立的刀具寿命档案,结合主轴负载监控数据,在刀具磨损到达临界点前主动换刀。这套机制让某型结构件的批次合格率从92%提升到98.6%。
工艺趋势:从减材到增减材混合
航空航天领域对轻量化和复杂内流道的需求,正在推动增减材混合制造进入实际应用。例如,通过激光定向能量沉积(DED)先成型毛坯近净形状,再用五轴铣削完成最终精度,材料利用率可从传统锻件的10%-15%提升到60%以上。
苏州制造在这一方向上具备独特优势——本地在激光器、粉末材料、数控系统等环节都有配套企业,精密制造企业可以以较低成本开展工艺验证。承方金属科技目前已在部分铝合金支架类零件上完成了混合工艺的可行性测试,下一步将向钛合金承力件延伸。
对于航空航天零部件供应商而言,未来的竞争力不在于单一工序的精度极限,而在于工艺链的整合能力和数据闭环能力。这既是挑战,也是苏州精密金属加工行业向上突破的窗口期。